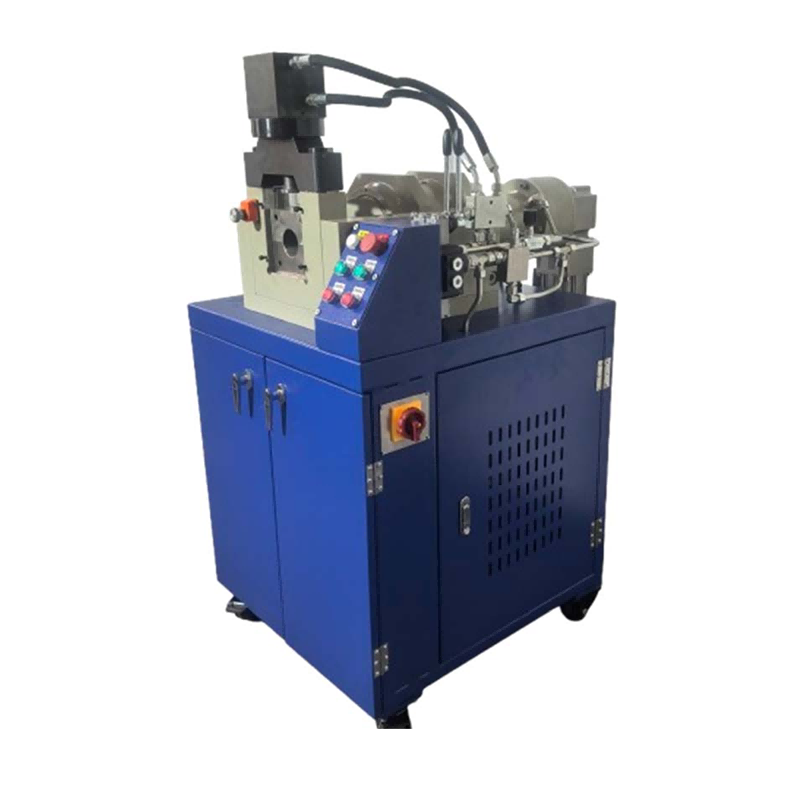
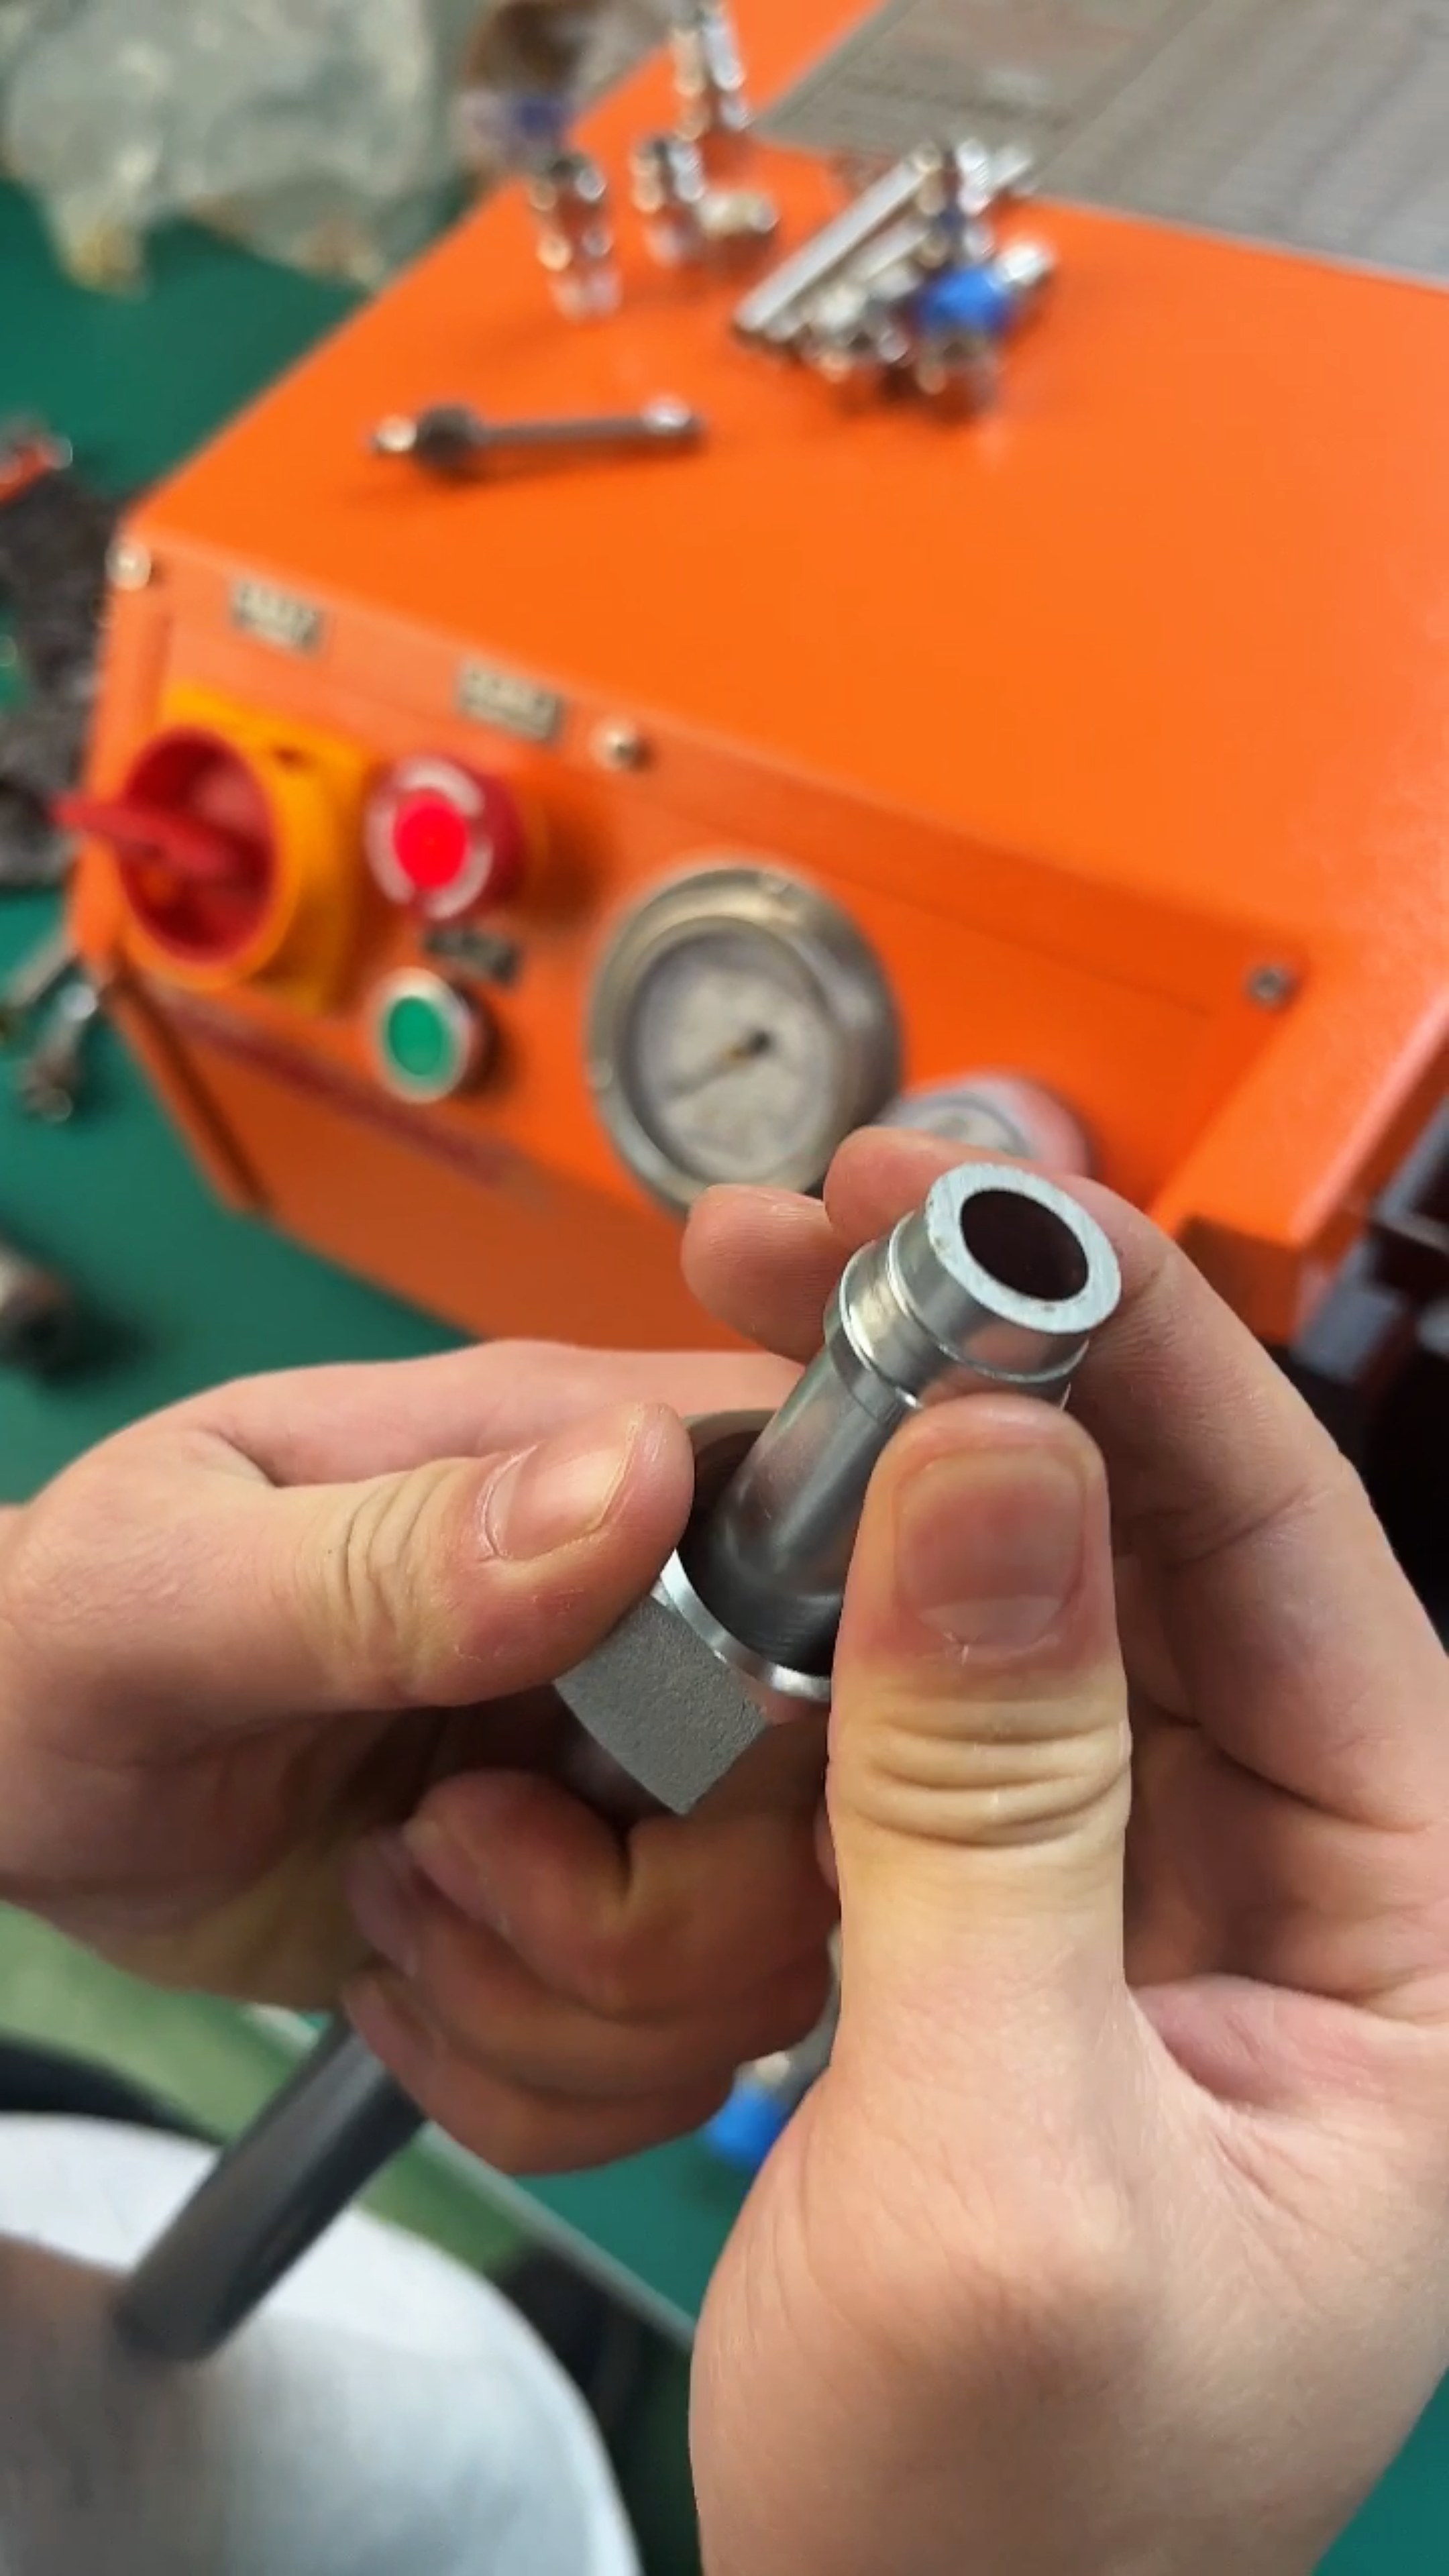
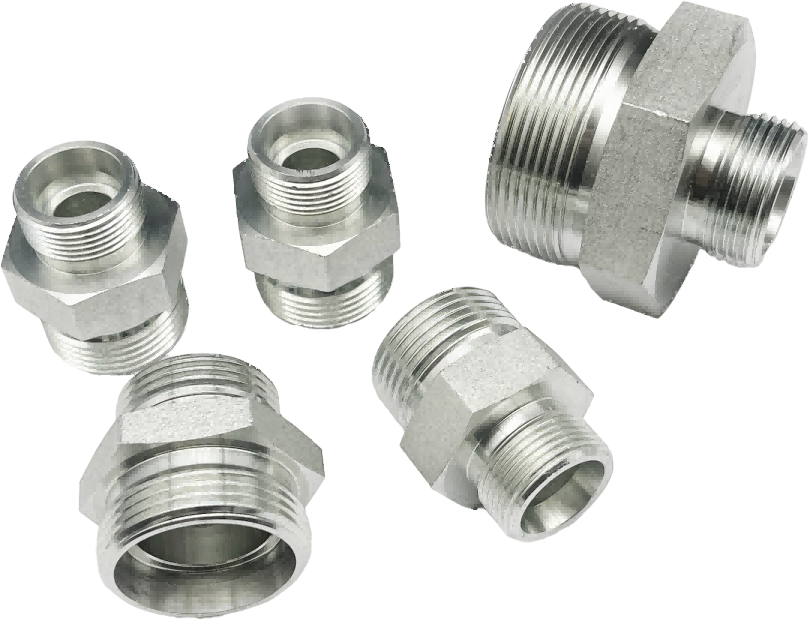
Die Maschinenkapazität bestimmt, ob ein Vorgang durchführbar ist, aber die Zeichnung und das vermessene erste Stück entscheiden darüber, ob das Teil freigegeben werden kann. Dieser Leitfaden erstellt einen nachvollziehbaren Inspektionspfad durch Schneiden, Entgraten, Biegen und Verbindungsvorbereitung.
Eine Erststückprüfung sollte beweisen, dass mit dem richtigen Rohr, der richtigen Zeichnung, der richtigen Maschineneinrichtung und den richtigen Werkzeugen ein akzeptables Teil hergestellt werden kann, bevor die Charge beginnt. Bei einem gefertigten Hydraulikrohr bedeutet das die Überprüfung der Identität, der Schnittlänge und des Endzustands, der Biegegeometrie, der Verbindungsvorbereitung, der Sauberkeit und der Rückverfolgbarkeit.
Das Inspektionsprinzip von XYOON ist einfach: Die Maschinenkapazität bestimmt, ob ein Vorgang durchführbar ist, aber die Zeichnung und das gemessene erste Stück entscheiden darüber, ob das Teil freigegeben werden kann. Eine mit „OK“ markierte Probe ohne Zeichnungsrevision, Rohrlos, Programm und Werkzeugliste kann die nächste Charge nicht vor einer Setup-Änderung schützen.
Was die Erstprüfung verhindern soll
Bei der Erststückprüfung werden Einrichtungsfehler erkannt, bevor sie zu Chargenfehlern werden. Dies ist nützlich nach der Einrichtung eines neuen Teils, einer Zeichnungsüberarbeitung, einem Werkzeugwechsel, einem Materialwechsel oder einer Korrektur nach einem Ausschussteil.
Sie ersetzt keine Zwischen- oder Endkontrolle. Das erste Stück beweist eine Startbedingung. Produktionskontrollen zeigen dann, ob dieser Zustand unter Kontrolle bleibt.
Für die Produktpalette von XYOON folgt der Inspektionspfad der gleichen Reihenfolge wie die Ausrüstung: Rohrschneiden, Endenbearbeitung, Biegen, Verbindungsvorbereitung und endgültige Freigabe. Jeder Vorgang sollte einen Beweis hinterlassen, den die nächste Station verwenden kann.
Definieren Sie das Release-Paket vor der Verarbeitung
Der Prüfer benötigt vor der Messung der Probe eine genehmigte Referenz. Stellen Sie das Freigabepaket zusammen, bevor die Tube die erste Maschine erreicht:
- aktuelle Zeichnung und Überarbeitung;
- Teilenummer und Rohrmaterialspezifikation;
- Rohraußendurchmesser, Wandstärke und Materialmenge;
- Betriebsroute und Datumsende;
- Maschinen-, Programm- und Setup-Referenzen;
- Schneid-, Entgratungs-, Biege- und Verbindungswerkzeuge;
- Prüfmerkmale, -methoden und Akzeptanzgrenzen;
- Statusbezeichnung und Dispositionsweg für akzeptierte oder abgelehnte Teile.
Die Akzeptanzgrenzen ergeben sich aus der Zeichnung des Kunden, Montageanweisungen oder einer genehmigten internen Spezifikation. Die Maschinenkapazität hilft bei der Auswahl der Ausrüstung; es ersetzt nicht den Fertigteilbedarf.
Ein schrittweiser Plan für das erste Stück
| Inspektionstor | Was zu identifizieren ist | Was zu prüfen ist | Beweise freigeben |
|---|---|---|---|
| Eingehende Röhre | Material, Außendurchmesser, Wand und Grundstück | Markierung, Oberfläche und erforderliche Abmessungen | Material- und Empfangsprotokoll |
| Schneiden | Maschine, Messer, Anschlag und Vorrichtung | Schnittlänge, Endfläche, Grat und Verformung | Schnittmusterergebnis und Setup-Referenz |
| Entgraten | Einstellung von Maschine, Fräser, Führung und Geschwindigkeit | Innenkante, Außenkante, Fase und neue Kratzer | Endzustandsprüfung und Werkzeugidentität |
| Biegen | Maschine, Programm, Werkzeuggruppe und Bezugspunkt | Winkel, Biegeposition, Drehung, Querschnitt und Oberfläche | Freigegebene Geometrie und Programmaufzeichnung |
| Verbindungsvorbereitung | Passende Familie, Komponenten, Maschine und Matrizen | Für das System erforderliche Baugruppen- oder Formendfunktion | Komponenten- und Werkzeugmatrix sowie visuelles Ergebnis |
| Endgültige Veröffentlichung | Alle genehmigten Aufzeichnungen | Zeichnungskonformität, Sauberkeit, Identifizierung und Schutz | Signierter Erstlingsstatus |
Warten Sie nicht, bis die Montage abgeschlossen ist, um einen schrägen Schnitt oder ein beschädigtes Rohrende zu entdecken. Lassen Sie jede Phase los, bevor ein irreversibler Vorgang den Defekt verbirgt oder verschlimmert.
1. Bestätigen Sie die Überarbeitung des Rohrs und der Zeichnung
Vergleichen Sie die Tubenmarkierung und das Empfangsprotokoll mit der Zeichnung. Notieren Sie das Material, den Nenn-Außendurchmesser, die Wandstärke und die Charge. Überprüfen Sie die Oberfläche auf Korrosion, tiefe Riefen, Dellen oder Unsicherheiten hinsichtlich der Identität.
Verwenden Sie im gesamten Läufer ein einziges Bezugsende. Bei einem Rohr mit mehreren Biegungen sollte in der Route auch die Belastungsrichtung und die Biegungsreihenfolge angegeben werden. Eine korrekte Bemaßung, gemessen vom falschen Ende, kann dazu führen, dass jedes spätere Merkmal falsch platziert wird.
Wenn sich die Zeichnung geändert hat, erstellen Sie einen neuen Erststückdatensatz. Überschreiben Sie nicht das frühere Ergebnis, da der alte Datensatz mit der von ihm genehmigten Revision verknüpft bleiben muss.
2. Überprüfen Sie das geschnittene Rohr
Notieren Sie sich die Bezugswerte für Schneidemaschine, Sägeblatt, Vorrichtung und Längenanschlag. Messen Sie die Schnittlänge mit der im Kontrollplan genannten Methode. Untersuchen Sie die gesamte Endfläche auf Winkel, Grate, Quetschungen, Hitzeverfärbungen und lokale Ovalität.
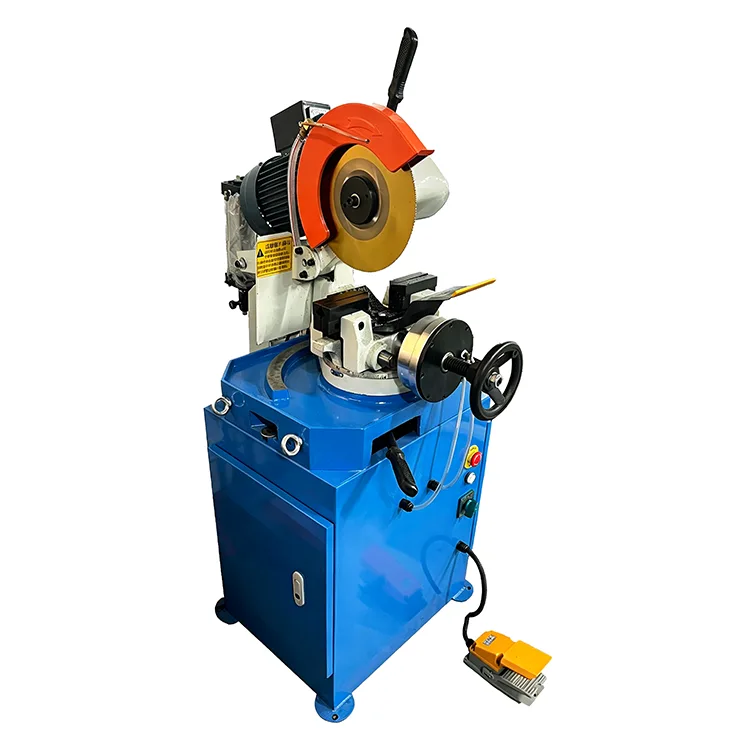
XYOONsHalbautomatische Rohrschneidemaschine der KC-P-Serieumfasst die pneumatischen Modelle P01 und P02 sowie ein hydraulisches Modell P03. Seine Schnittlängenspezifikation beträgt ±0,05 mm, mit einem maximalen Bearbeitungsdurchmesser von 90 mm.
Diese Zahlen definieren die Basislinie für die Maschinenauswahl. Das Ergebnis des ersten Stücks muss noch das angegebene Modell, Rohrmaterial, Form, Wandstärke, Klinge und Vorrichtung als eine funktionierende Kombination bestätigen. Notieren Sie die Zeichnungstoleranz in der Kontrollspalte und das Messergebnis daneben.
DerHydraulische Führung zum Schneiden und Entgraten von Rohrenbehandelt den Vorbereitungsablauf detaillierter.
3. Überprüfen Sie die Entgratung, ohne einen schlechten Schnitt zu verbergen
Durch das Entgraten sollte der schädliche Vorsprung entfernt werden, ohne dass eine unkontrollierte Abschrägung entsteht oder die Rohroberfläche beschädigt wird. Überprüfen Sie sowohl den Innen- als auch den Außenumfang. Überprüfen Sie die Bohrung auf lose Späne, bevor das Teil gebogen oder montiert wird.
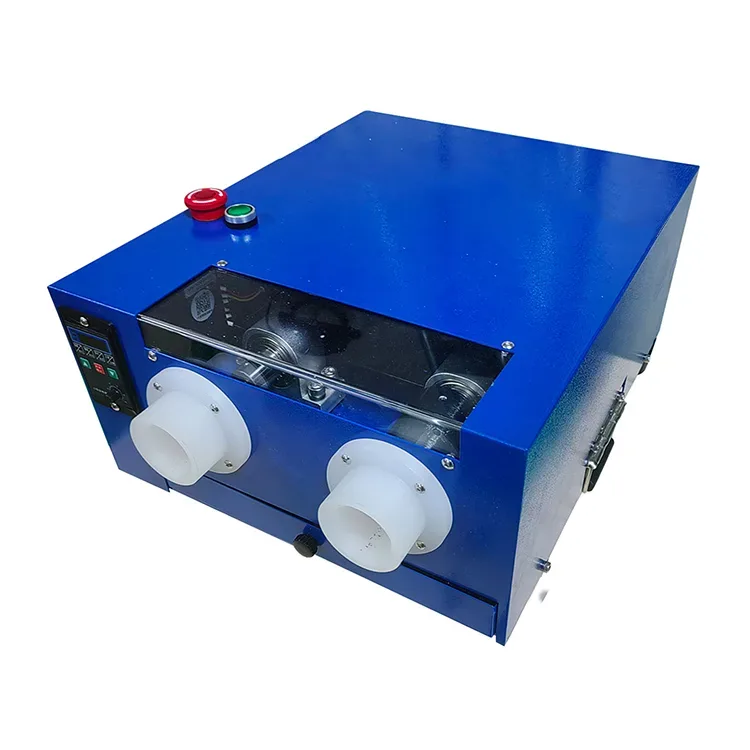
XYOONselektrische Entgratungsmaschine für Stahlrohredeckt Rohrdurchmesser von 6 bis 42 mm ab, verwendet einen 300-W-Motor und bietet einen Anfasgeschwindigkeitsbereich von 0 bis 300 U/min. Seine Doppelkopfstruktur bearbeitet die Innen- und Außenkanten.
Notieren Sie das für die akzeptierte Probe verwendete Werkzeug und die Geschwindigkeit. Der einstellbare Bereich gibt dem Bediener Spielraum für die Anpassung verschiedener Rohre, aber das akzeptierte erste Stück muss die richtige Einstellung und das richtige Fasenergebnis für das ausgewählte Fittingsystem gewährleisten.
Wenn der Grat an allen Teilen wiederkehrt, überprüfen Sie den Schneidvorgang. Eine längere Entgratungszeit kann das Symptom beseitigen und gleichzeitig die Endgeometrie ändern.
4. Geben Sie die gebogene Geometrie nach der Rückfederung frei
Messen Sie das Rohr, nachdem es aus dem Biegewerkzeug entfernt wurde. Die Erststückprüfung sollte mehr als nur den Winkel abdecken:
- Biegeposition vom definierten Bezugspunkt;
- freigegebener Winkel und Mittelliniengeometrie;
- Drehung zwischen Kurven;
- Querschnittsveränderung, Falten und Oberflächenflecken;
- verbleibende gerade Länge an jedem Verbindungsende;
- Zugang für späteres Einlegen der Muttern, Vormontage und endgültiges Anziehen.
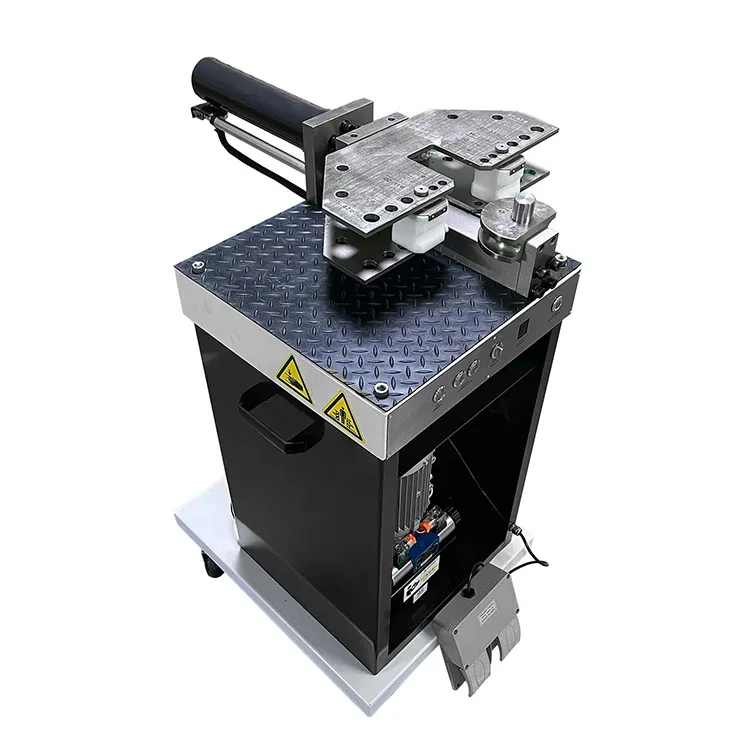
XYOONs KC-K01Memory-Rohrbiegemaschinedeckt Stahlrohre von 6 bis 42 mm ab. Es verwendet austauschbare Druck-, Klemm- und Anschlagwerkzeuge, speichert neun Winkelparameter und bietet einen Winkelausgleich.
Der Programmverweis sollte daher mit der installierten Gesenkgruppe erfasst werden. Ein gespeicherter Winkel allein kann nicht zeigen, dass das richtige Rohr, der richtige Radius und das richtige Werkzeug verwendet wurden.
Benutzen Sie dieLeitfaden für hydraulische Rohrbiegefehlerwenn das erste Stück Abflachungen, Falten, Rückfederungen, Kratzer oder einen Positionsfehler aufweist.
5. Überprüfen Sie die Verbindungsvorbereitung als separaten Arbeitsgang
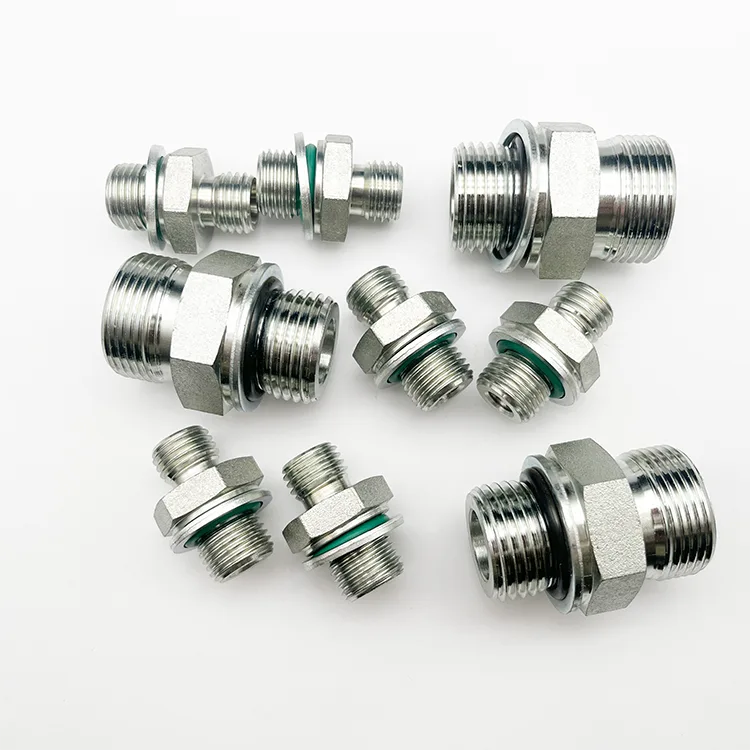
Identifizieren Sie die genaue Verbindung, bevor Sie sie überprüfen. Eine Schneidring-Vormontage, ein Bördelende und eine weitere geformte Verbindung erfordern unterschiedliche Komponenten, Werkzeuge und Akzeptanzmerkmale.
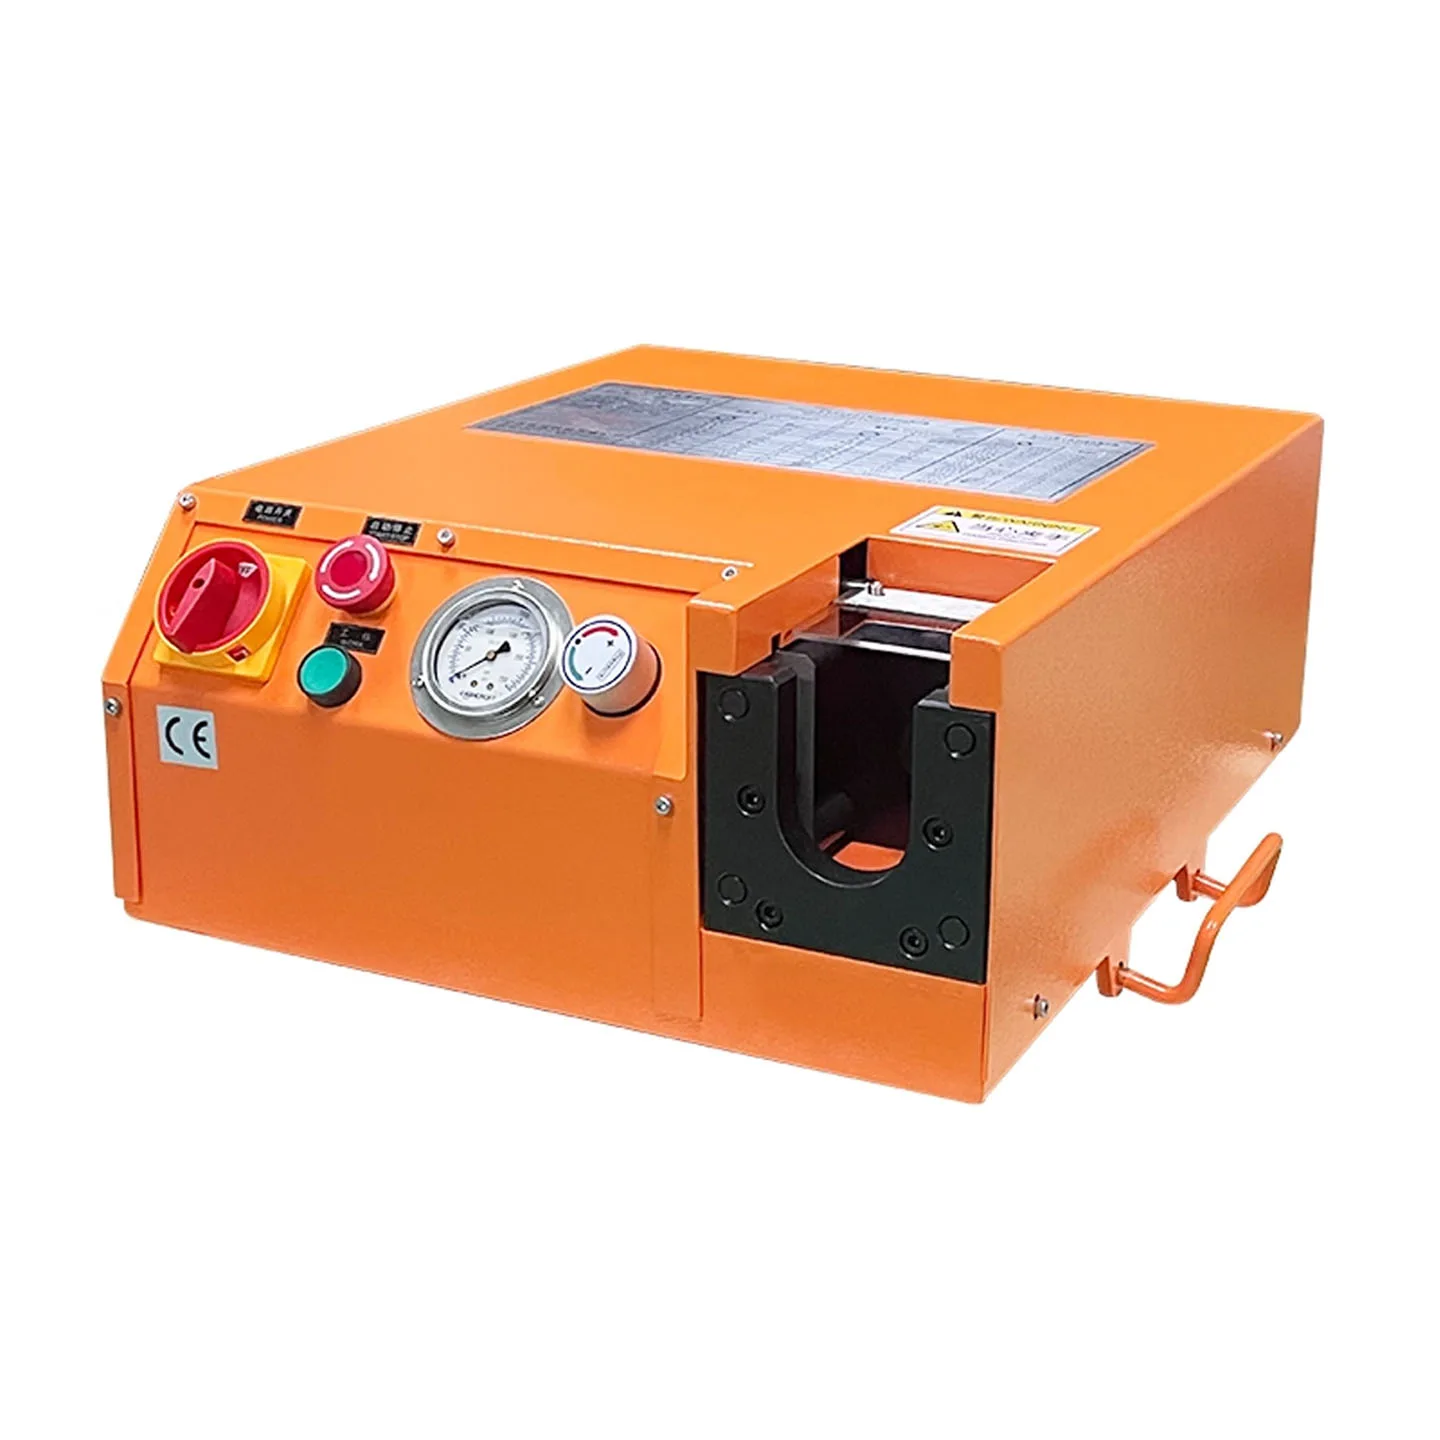
Die elektrische Maschine KC-A01 von XYOON kombiniert die Vormontage von Schneidringen und das Aufweiten von Rohren für metrische Rohre mit einem Außendurchmesser von 6 bis 42 mm. Das manuelle Modell KC-A02 deckt den gleichen Durchmesserbereich ab und nutzt während des Betriebs einen manuellen hydraulischen Antrieb ohne externe Stromversorgung.
Der Außendurchmesserbereich ist nur ein Teil der Kompatibilität. Wandstärke, Armaturenfamilie, L- oder S-Serie, Material, Matrize und Einstellung müssen im Erstpaket noch abgestimmt werden:
- Rohr-Außendurchmesser, Wandstärke, Material und Charge;
- Fittingkörper, Mutter, Schneidring oder Umformsystem;
- passende Serien- und Teilereferenzen;
- Stützhülse, wenn die zugelassene Kombination eine solche erfordert;
- Maschinenmodell, installiertes Werkzeug und Setup-Referenz;
- sichtbares Abnahmemerkmal und verbleibender Endmontageschritt.
DerVormontage versus Endmontageanleitungerklärt, warum ein Maschinenergebnis und eine abgeschlossene installierte Verbindung nicht immer das gleiche Stadium sind.
6. Sauberkeit und Schutz prüfen
Untersuchen Sie die Bohrung und beide Enden auf Späne, Schleifrückstände und Bearbeitungsrückstände. Definieren Sie die Reinigungsmethode und die Akzeptanzgrenze im Projektkontrollplan. „Sieht sauber aus“ ist kein nachvollziehbares Prüfergebnis.
Akzeptierte offene Enden entsprechend den Handhabungsanforderungen des Kunden verschließen oder anderweitig schützen. Halten Sie das akzeptierte erste Stück von unfertigen Teilen und Ausschussmustern fern. Der Status muss bis zur Produktionsfreigabe sichtbar bleiben.
Erstellen Sie ein erstes Formular, das geprüft werden kann
Ein nützliches Formular verknüpft jedes Ergebnis mit einem Zeichnungsmerkmal und einer Einrichtungsbedingung.
| Feldgruppe | Was die Aufzeichnung zeigen soll |
|---|---|
| Dokumentenkontrolle | Teilenummer, Zeichnungsrevision, Arbeitsauftrag und Datum |
| Material | Rohrspezifikation, Außendurchmesser, Wand, Charge und Empfangsstatus |
| Schneiden | Maschine, Klinge, Vorrichtung, Anschlag, Schnittlänge und Endflächenergebnis |
| Entgraten | Maschine, Werkzeug, Geschwindigkeitseinstellung und Innen-/Außenkantenergebnis |
| Biegen | Programm, Werkzeuggruppe, Winkel, Position, Drehung und Flächenergebnis |
| Verbindung | Passende Familie, Komponenten, Maschine, Form und akzeptiertes Merkmal |
| Sauberkeit | Zugelassene Methode, visuelles Ergebnis und Endschutz |
| Messung | Identifizierung und Prüfung von Messgeräten oder Vorrichtungen |
| Anordnung | Angenommen, abgelehnt oder zurückgehalten, mit Begründung und Genehmigung |
Vermeiden Sie während des gesamten Prozesses ein einziges Freitextfeld. Separate Felder ermöglichen es, den Vorgang zu lokalisieren, der zu einem Fehler geführt hat, und das nächste Setup mit dem akzeptierten zu vergleichen.
Wenn ein neues erstes Stück benötigt wird
Erstellen Sie ein erstes Stück oder genehmigen Sie es erneut, wenn eine Änderung das Ergebnis beeinflussen kann. Die Auslöserliste sollte mit dem Qualitätssystem der Fabrik übereinstimmen, umfasst jedoch üblicherweise Folgendes:
- neue Teilenummer oder erster Produktionslauf;
- Zeichnung oder Prozessrevision;
- anderes Rohrmaterial, Außendurchmesser, Wandstärke oder Charge, bei der eine erneute Genehmigung erforderlich ist;
- Maschinen-, Programm-, Stopp-, Vorrichtungs- oder Werkzeugwechsel;
- Werkzeugreparatur oder -austausch;
- Einrichtung nach Wartung oder längerem Herunterfahren;
- Korrektur nach einer abgelehnten Probe oder einer Prozessabweichung.
Verwenden Sie diese als Basisauslöser und weisen Sie dann die endgültigen Regeln und Verantwortlichkeiten für die erneute Genehmigung im kontrollierten Verfahren des Werks zu.
Wie man mit einem fehlgeschlagenen ersten Stück umgeht
Markieren und isolieren Sie die fehlerhafte Probe. Speichern Sie die Maschineneinstellung, das Programm, die Werkzeugausstattung und die Materialidentität, bevor jemand den Prozess anpasst. Notieren Sie das tatsächliche Ergebnis und das fehlgeschlagene Merkmal.
Überprüfen Sie das Problem in der Prozessreihenfolge. Ein kurzes fertiges Rohr kann von der Schnittlänge, der Biegeposition oder beidem herrühren. Ein beschädigtes Anschlussende kann beim Schneiden beginnen, beim Entgraten wachsen und erst nach der Vormontage sichtbar werden.
Ändern Sie eine relevante Variable, erstellen Sie eine neu identifizierte Probe und wiederholen Sie die betroffenen Prüfungen. Löschen Sie das fehlgeschlagene Ergebnis nicht. Die Ablehnung und Korrektur liefern nützliche Beweise für die nächste Einrichtung.
Wie sich diese Inspektionsseite vom Workflow-Leitfaden unterscheidet
DerArbeitsablauf bei der Herstellung hydraulischer Rohreerklärt, wie sich Material durch Schneiden, Entgraten, Biegen und Verbindungsvorbereitung bewegt. Diese Seite hat eine engere Aufgabe: Sie definiert die Beweise, die erforderlich sind, um den ersten Teil von dieser Route zu befreien.
Die beiden Seiten sollten miteinander verlinkt sein. Der Workflow leitet Leser nach Prozessphase weiter. Die erste Seite liefert die Qualitätsaufzeichnung, die diese Phasen verbindet.
Was Sie XYOON für eine Probe-Test-Überprüfung schicken sollten
Benutzen Sie dieXYOON-Anfrageformularsenden:
- fertige Zeichnung und Überarbeitung;
- Rohrmaterial, Außendurchmesser, Wandstärke und repräsentative Proben;
- passendes oder geformtes Endsystem und Musterkomponenten;
- erforderliche Schnitt-, Biege- und Verbindungseigenschaften;
- aktuelles Inspektionsformular oder die Felder, die der Bericht enthalten muss;
- erwartete Chargengröße und Umstellungsmuster;
- Fotos und Messungen aller aktuellen Mängel;
- Akzeptanzgrenzen, die in der Zeichnung oder Kundenspezifikation angegeben sind.
Bitten Sie um ein Angebot, um das Maschinenmodell, die Werkzeugliste, die Dienstprogramme, die Probenmethode und die vorgeschlagenen Inspektionsnachweise anzugeben. Dies erleichtert den Vergleich des Versuchsergebnisses mit der Produktionsanforderung.
Häufig gestellte Fragen
Reicht ein akzeptiertes erstes Stück für die gesamte Charge?
Nein. Es genehmigt das Start-Setup. Der Kontrollplan benötigt noch geeignete prozessbegleitende und abschließende Kontrollen, um Drift, Verschleiß, Beschädigung oder eine Vermischung von Bauteilen zu erkennen.
Kann Maschinengenauigkeit zur Zeichnungstoleranz werden?
Nein. Maschinengenauigkeit unterstützt die Auswahl der Ausrüstung. Die genehmigte Zeichnung oder Spezifikation steuert die Teilefreigabe.
Sollte die Inspektion warten, bis alle Vorgänge abgeschlossen sind?
Nein. Überprüfen Sie einen gesteuerten Ausgang, bevor der nächste Vorgang das Problem verbergen oder verschlimmern kann. Die Endkontrolle bestätigt dann das komplette Teil und seine Aufzeichnungen.
Was macht die Aufzeichnung rückverfolgbar?
Der Datensatz verknüpft das Ergebnis mit der Teilerevision, der Rohrcharge, der Maschine, dem Programm, den Werkzeugen, der Messmethode, dem Prüfer und der Disposition.
Quellen
- XYOON hydraulische Rohrbearbeitungsmaschinenreihe
- Halbautomatische Rohrschneidemaschine der XYOON KC-P-Serie
- XYOON elektrische Stahlrohr-Entgratungsmaschine
- XYOON KC-K01 Memory-Rohrbiegemaschine
- XYOON Schneidring-Vormontagemaschinen-Sortiment
- XYOON manuelle vs. elektrische Schneidring-Vormontagemaschinen
Benötigen Sie Hilfe bei der Abstimmung eines Rohrsortiments, einer Anschlussserie und einer Chargenanforderung mit der richtigen Ausrüstung?Kontaktieren Sie XYOONmit Rohraußendurchmesser, Wandstärke, Material und erwarteter Leistung.